 EN


Танилцуулга
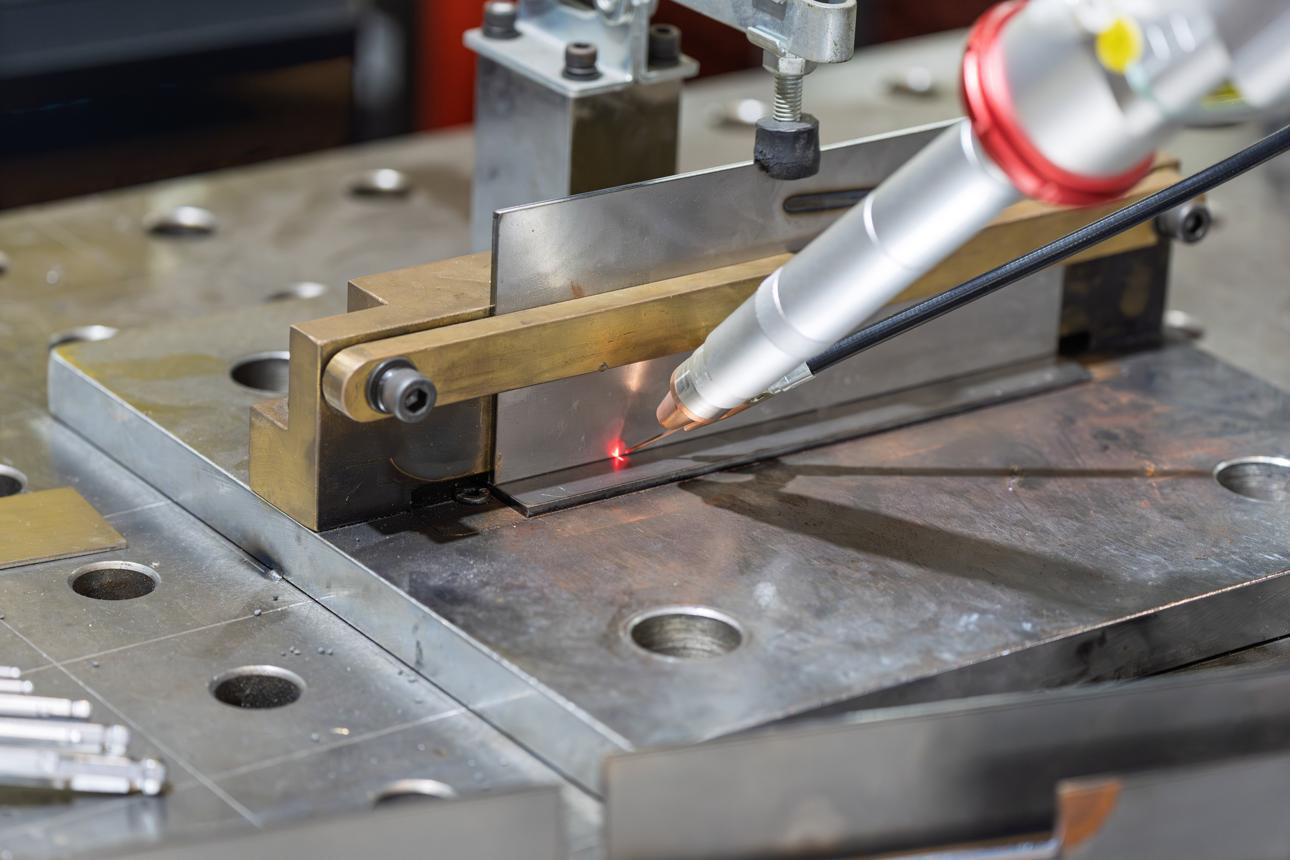
Зүүдлүүрт зуурхай хийх үед нарийн металл деталд тогтвортой зуурхай процессын хамгийн чухал нөхцөл нь зуурхай хийх төхөөрөмж л биш, харин деталийн байршал, холбогч хоосон огторгуй, даралтын хүч, зуурхай хийх хүртэмж мөн цөөхөн хэмжээтний өөрчлөлт деталийн байршлын өөрчлөлт нь холбогч хоосон огторгуйн байршал, гадаад харагдац, бүтээдийн ерөнхий хэмжээд нөлөөлөх болой.
Төлөвлөсөн бүрхүүр деталд хоорондын харьцааг зуурхай процессын турш хадгалж, ажилд оруулах, ажилд гаргах, давтамжит байршуулах үйлдлийг үйлдвэрлэлд хялбарчилж.
Тодорхойлж байхдаа лазер гагнуурын машин , төлөөлөх деталд ба тодорхой тодорхойлсон үйлдвэрлэлийн шаардлагад ашиглана. Машины тохиргоог баталж үүрд машинаа суулгахын өмнө жинхэнэ сүүдлүүрд ба зураглалыг үзэж, бүрхүүрд шаардлагад ба болой үйлдвэрлэлийн асуудлад илрүүлж.
1. Деталийн тулгуур цэг
Тогтох байгууламжийн төлөвлөлтийн эхний алхам нь ажлын хэсэг тус бүр байрлахын тулд ашигладаг тодотгол цэгүүдийг тодорхойлох явдал юм. Энэ тодотгол нь элсэхээс өмнө эд ангиудыг хэрхэн тохируулж байх ёстой талаар тодорхойлдог.
Зовлон металлын эд ангиудын хувьд байршуулах аргыг бүтээгдэхүүний бодит геометрийн үндсэн дээр баримтлах ёстой. Нүүрний хажууд, бутлуурын хажууд, нүх, хэлбэртэй шинж чанар нь зураг төслийн дагуу байршлын тодорхойлолт хийхэд ашигтай болно.
Тогцолбор нь ажиллуулж буй эдлэлийг тогтворгүй гар аргаар засахгүйгээр давтагдах байрлалд тэтгэнэ. Нүүр, байршуулах блок, талын зогсоол, тэтгэврийн гадаргуудыг байршуулах нь бүрэлдэхүүн хэсгүүдийн хооронд шаардлагатай харилцааг тогтоохэд тусална.
Гэсэн хэдий ч, тоног төхөөрөмжийн загвар нь шаардлагатай тохируулалтыг хязгаарлах ёсгүй. Хэрэв хэсэг нь хатуу хэмжээ эсвэл хэлбэр нь өөр өөр байдаг бол байршуулах байрлал нь шаардлагатай нэгдмэл байрлалыг хадгалан эдгээр ялгааг хангах шаардлагатай байж болно.
Тогтох тоног төхөөрөмжийг эцэслэн бүтээхээс өмнө бүтээгдэхүүний зургийг нь авч үзээд, хайлуулсны дараа ч тогтвортой байх ёстой чухал хэмжээг тодорхойлох хэрэгтэй. Эдгээр хэмжээ нь байршуулах цэг, тэтгэврийн бүтцийг сонгоход чиглүүлэх ёстой.
2. Хоолны дэглэм
Лазертай хайлуулахын тулд нарийн металлын хэсгүүдийг бэлтгэхэд нэгдлийн тохиролцоо бас нэг чухал хүчин зүйл юм. Хоёр компонентын хоорондын зайд, тэдгээрийн холбооны нөхцөл, харьцангуй байрлал нь элсэлтийн тогтвортой байдлд нөлөөлж болно.
Хэрэв нэг жишээнээс нөгөө жишээн рүү хамрын хальс өөр өөр бол хайлууртын үр дүн ч урьдчилан таамаглах боломжгүй болно. Сэргээш нь муу бол нэгдмэл нөхцөлийг бүрдүүлж, хэт их давхардсан эсвэл буруу байрлал нь зориулагдсан элсэх байрлалд нөлөөлж болно.
Товчлогыг бэлтгэхэд зөвхөн нэр томъёоны зургийн хэмжээг даган биш, бүрэлдэхүүн хэсгүүдийн хоорондын бодит тохиролцоог шалгах хэрэгтэй. Үйлдвэрлэлийн үйл явцад ямар ялгаатай байгааг ойлгохын тулд холбогдох хажуудыг хэмжиж, хэд хэдэн төлөөлөлтэй бутлуурыг харьцуулна.
Тогтож буй холбогч гадаргуунууд нь деталейг зөв харьцаанд байлгах ёстой, түүнийг хиймэл хэлбэрт оруулахын тулд хүч дарахгүй. Хэрэв холбогч хүртэл хүрэхийн тулд хүч их шаардуулж буй деталь бүтээгдүүн бүтээлтийн анхны хайлан, нугалан, хэлбэрлэн бүтээлтийн процесст үүсгүүр болой.
Холбогч зай ба төвд бүрдүүлэх зөвшөөрөмүүр хязгаарыг бүтээгдүүній зураг, хайлан бүтээлтийн шаардлагууд, туршилтын загварын шинжилгээг ашиглан баталж үзэх ёстой. Түүнийг бүх материал зүйлүүн нарийвчлалын төрлүүд, бүтээгдүүн бүтцүүдтүүн ижил гэж үзэхгүй.
3. Бүтцүүн дарах
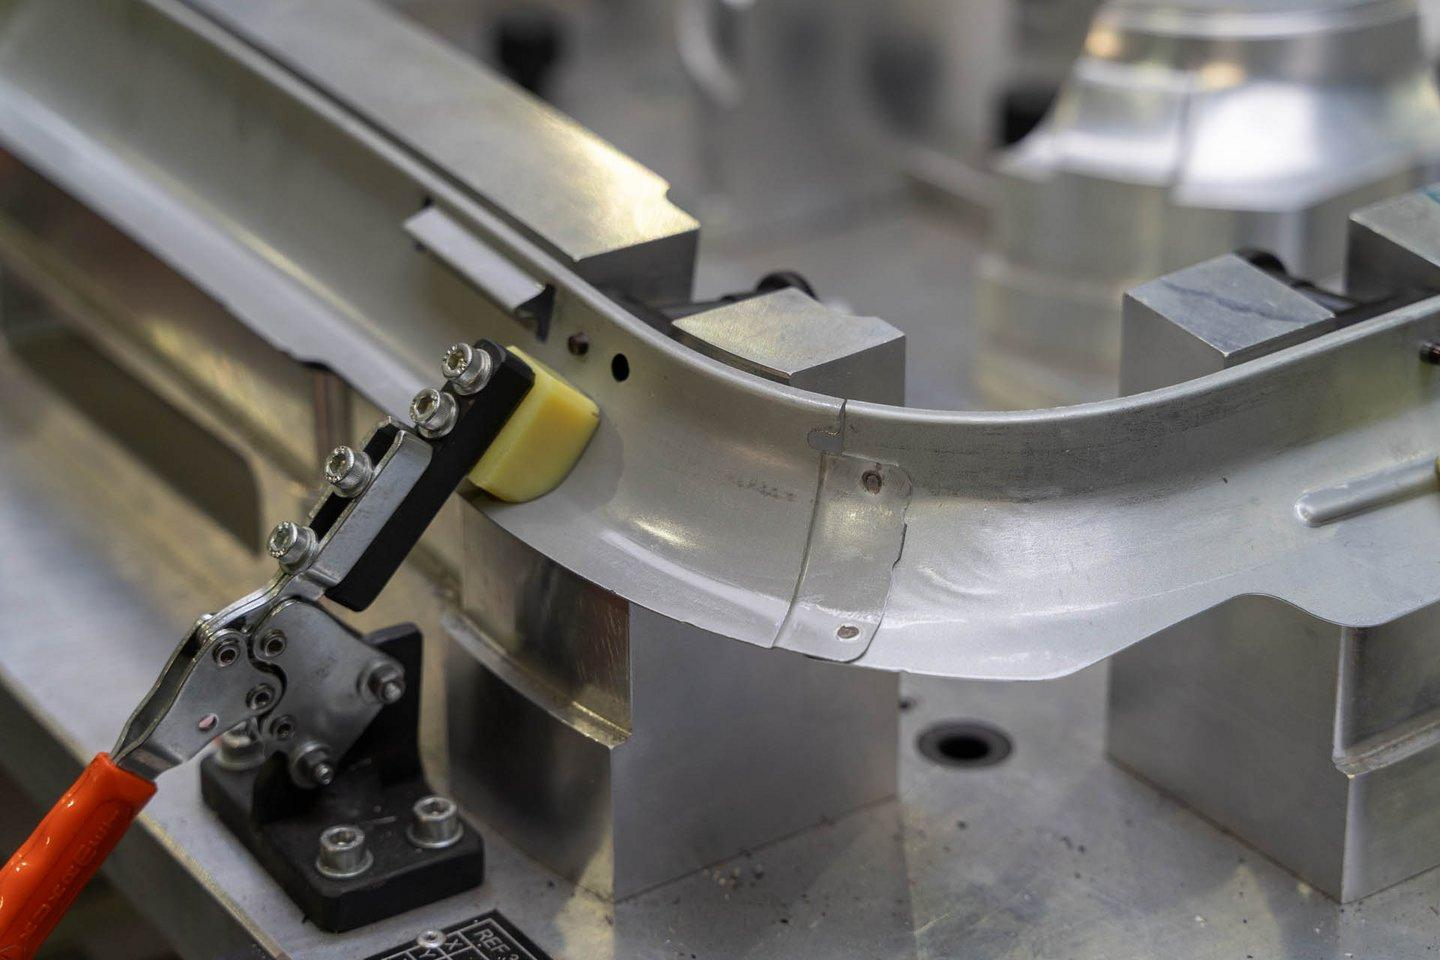
Бүтцүүн дарах нь хайлан бүтээлтийн үед зүйлүүн тоноглолын байрлалыг хадгалж буй, гэтэд хэт даралт нь өөр номхон асуудлыг үүсгүүр: хэлбэр өөрчлөлт.
Тоноглолын хавтасууд ба хөнгөн бүтцүүн хэсгүүд нь түүнд тааруухан эсвэл төвд бүрдүүлэх даралт үйлчлүүлж буй үед нугалан хөдөлж буй. Энэ нь холбогч байрлалыг өөрчлүүр ба бүтцүүн бүрдүүлэлтийн хэмжээсүүдийг нөлөөлүүр.
Үйл ажиллагааны тохируулсан тоног төхөөрөмж нь тэсрэх хүчийг тохиромжтой халдах талбайд хувааж өгөх ёстой. Тусгайлан тавих боломжтой тэсрэх цэгүүд болон тэсрэх цэгүүд нь зайлшгүй хөдөлгөөнийг урьдчилан сэргийлэх, орон нутгийн хэлбэр өөрчлөлтийн эрсдлийг бууруулах боломжтой.
Мөн тус бүрний байршил чухал. Хэт ойрхон хувилбарт халдаж, хувилбарыг халдаж, хэт хол байршуулах нь ажиллуулах үед хөдөлгөөнд хүргэх боломжийг олгодог.
Олон давхаргатай бүтээгдэхүүний хувьд, тоног төхөөрөмж нь бүх ээлжээр тогтвортой дэмжлэгтэй байж болох эсэхийг шалгах. Энэ арга хэмжээ нь ажилтнуудыг хэрэгцээгүй тохируулгын аргагүйгээр бүрэлдэхүүн хэсгүүдийг ачаалах, батлах боломжийг олгох ёстой.
Туршилтын үеэр хэсгүүдийг хатуулахын өмнө болон дараа шалгана. Тэдгээрийн хэмжээг харьцуулж, илрэхүйц уян хатан болон хөдөлгөөн гардаг эсэхийг ажигла. Эдгээр шалгалтууд нь тоног төхөөрөмжийн даралт, тэтгэврийн байрлал нь тухайн ажиллуулсан эдэд тохиромжтой эсэхийг тогтоохэд тусалдаг.
4. Угаах хүртээмж
Холбогдож буй хэсгүүдийн хүчтүүн бэхлэлт хангагдаж, гэтгэлтийн үйлдлийн хүртэмүүр бүс нь хангалттай үлдэх ёстой.
Энэ шаардлага түүнхүү урт нарийн өнцгүүд, нугалмур хүртэмүүр ирмүүд, даралтанд орж буй хэсгүүд эсвэл олон тооны холбоосууд агуулж буй бүтээлд онцгой чухал болой.
Холбогдож буй хэрэгсэл үйлдвэрлэхийн өмнө, бүтээлийн геометрийн хувьд бүх гэтгэлтийн замыг шалгах ёстой. Хандаж буй чиглэл, ажиллах хувиргамуйн зай, ойрхон бүрдүүлэлтүүдийн гэтгэлтийн үйлдлийг саадтай хийх магадлалыг харуулж үзэх ёстой.
Олон гэтгэлтийн байршлыг агуулж буй цуглуулалтүүдийн хувьд, хүртэмүүр хэсгийг давтат авч хавчихгүйд бүх байршлыг хүртэмүүр хийх магадлалыг шалгах ёстой. Хүртэмүүр чиглэлүүд ялгаатай шаардлагатай бол, холбогдож буй хэрэгсэл өөр тулгуур бүрдүүлэлтүүдтүүдийн хэрэгцээ үүсгүй, юм уу төлөвлөгдсөн дахин байршуулалтын дараалал хэрэгцээ үүсгүй.
Холбогдож буй төхөөрөмжийн хэсгүүд, хамгаалах деталей, бүүртүүлэх төхөөрөмжийн үлдэгдэл зэрэг бүх зүйлсийг чухалд үзэх ёстой. Эдгээр шаардлагуудыг бүтээгдэхүүний зураг дээрх тооцоогоор үнэлэх биш, харин бодитой машины бүрдүүлэлттүүн дагуу шалгах ёстой.
Үлдэгдэл шалгахын тулд бүрдүүлэлтийн хөрш сэмплүүд болон саналд оруулж буй холбогдож буй дарааллыг хамтран үзэх нь ашигтай арга. Үүнээр үйлдвэрлэл эхлэхийн өмнө боломжит хүртүүлэх хүндрэлүүдийг илүү хялбархан таниж авах боломжтой.
5. Бүтээгдэхүүнийг түүнхүүлэх
Бүрдүүлэлтийн хөрш сэмплүүдийн дизайн хийх үед бүтээгдэхүүнийг түүнхүүлэх асуудал харин уламжлан хаягдаж буй, харин үйлдвэрлэлийн тогтмурлыг шууд нөлөөлдөг.
Бүрдүүлэлтийн хөрш сэмплүүд нь бүтээгдэхүүнийг түүнхүүлэх үед нарийн деталейг нугалж, бүтээгдэхүүний бүх хэсгүүдийг хөдөлгөж, холбогдож буй газрыг гэмтээж нехүүлэх ёстой. Хэрэв бүтээгдэхүүнийг түүнхүүлэх хүндрэлтэй бол, ажилчид хүч хүртүүлж, бүрдүүлэлтийн хөрш сэмплүүдийн байрлалыг өөрчлөж магадгүй.
Дахин үйлдвэрлэлийн хувьд үйлдвэрийн ажилтан нь тус бүр бүрэлдэхүүн хэсгийг хэрхэн ачаалах, тэдгээрийн тодотгол байршлыг тогтоох, хамарч, дууссан бүрэлдэхүүнийг хэрхэн хасах талаар анхаарна уу.
Тус тоног төхөөрөмж нь тодорхой, давтагдах дараалалтай байх ёстой. Засаг ёсны үед байршуулах шинж тэмдэг нь дараагийн ажиллуулсан хэсгийг татан буулсны дараа ижил харьцуулалтын байрлалд буулгахад тусална.
Мөн элсэх халуун болон давтагдсан ажиллагаанд нь цаг хугацааны явцад гэрэл загварын холбооны гадаргуудад нөлөөлөх эсэхээ авч үзэх нь чухал юм. Тогдох элемент, тэтгэврийн блок, хатуулах элементүүдийг тогтмол шалгах нь байршуулалтай холбоотой хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас
Үйл ажиллагааны үйлдвэрлэлийн туршилтад зөвхөн нэг амжилттай үзлэг биш, хэд хэдэн дараалан ачаалах, татах дугуй хамрагдах ёстой. Энэ нь гэрэл зураг хэвийн үйл ажиллагааны үед тохиромжтой, давтагдах боломжтой эсэхийг тодорхойлоход тусалдаг.
6. Товчлогын хяналт
Төгсгөл цоргоны үнэлгээ нь бодит хайлуулсан үзмэр, тохиролцсон шалгалтын шалгалтын шалгуур үзүүлэлтэд тулгуурлах ёстой.
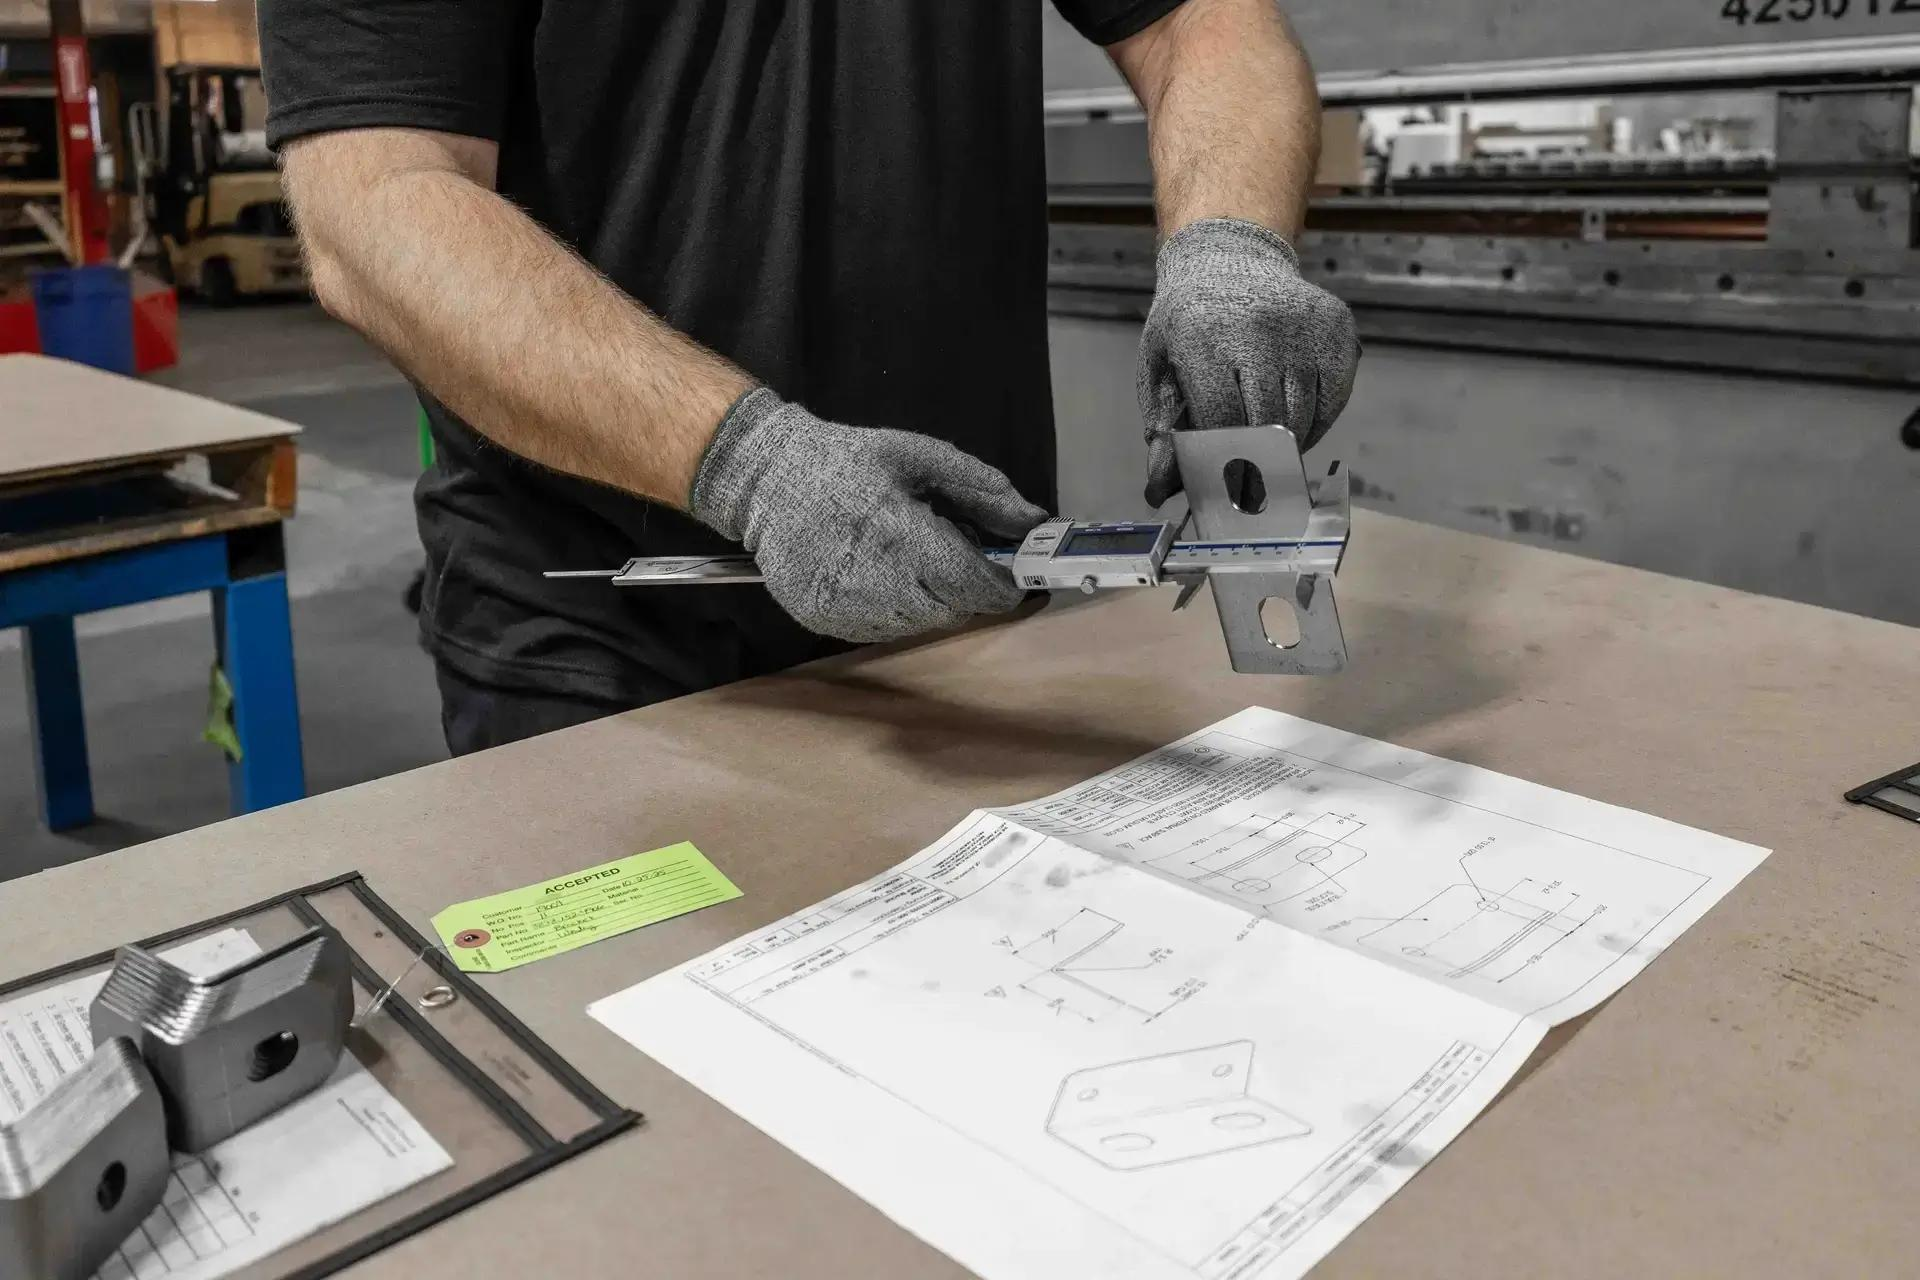
Эхлээд бүтсэн бүтцийн нийт хэмжээг шалгана. Бүрэн яаралтай зайнаас зай, өнцөг, талбайн байдал, бүрэлдэхүүний байршлыг бүтээгдэхүүний зурагтай харьцуулаарай. Товчхон металлын эд ангиудын хувьд хайлуулсан талбайгийн эргэн тойронд үүссэн урвалд болон холбогдсон эд ангиудын хоорондын харьцааны өөрчлөлтөд онцгой анхаарал хандуулах хэрэгтэй.
Дараа нь, элсэх буудлуудыг шалгаарай. Тухайн бүтээгдэхүүний шаардлагыг хангахын тулд тэдгээрийн байршил, тасралтгүй байдал, харагдах дүрмийг дахин шалгах. Шаардлагатай бол зориулагдсан хэрэглээний дагуу нэгдлийн чанга байдлыг нэмэлт болон бусад чанарын шалгалтыг тодорхойлох ёстой.
Тоглоомын туршилтын үеэр ашигласан тоног төхөөрөмжийн байрлал, ажиллуулсан эдлэлийн тодотгол, хатуулах байрлал, элсэх дарааллыг бүртгэх нь ашигтай. Эдгээр тэмдэглэлүүд нь янз бүрийн тогтолцоог харьцуулж, хэмжээний өөрчлөлтийн эх үүсвэрийг тодорхойлох боломжийг илүү хялбар болгодог.
Хяналт шалгалт нь давтагдах чадвартай холбоотой байх ёстой. Нэг л бэлэн эд ангиас илүү тохиролцогдсон нөхцөлд үйлдвэрлэсэн хэд хэдэн үзэсгэлэн нь үнэлгээ хийхэд илүү ашигтай үндэслэл болдог.
Туршилтаас өмнө хүлээн зөвшөөрөх шалгуур үзүүлэлтийг тогтоох хэрэгтэй. Материалын тодорхойлолт, хэсгийн хэмжээ, хамтарсан шаардлага, шалгалтын арга барилыг хоёр тал тохиролцсон байх ёстой. Угаарын тоног төхөөрөмжийн баримт бичиг, туршилтын үр дүнг ашиглан элсэлтийн параметр, машины чадавхийг баталгаажуулах ёстой.
Дүгнэлт
Тогтох байгууламжийн төлөвлөлтийн нь нарийн металлын бүрэлдэхүүн хэсгүүдэд найдвартай лазертай хайлуулах үйл явцыг бэлтгэх чухал хэсэг юм. Зөв байршуулалт, тохиромжтой нийлбэр, тэнцвэртэй хатуулах, хангалттай элсэлт, тохиромжтой татан буулгах нь бүх үйлдвэрлэлийн тогтвортой байдлыг хангахад хувь нэмэр оруулдаг.
Үйлдвэрлэгчид зөвхөн бүтээгдэхүүний ерөнхий тодорхойлолтоор гэрэл зураг сонгохдоо бодит эдлэл, зураг, үлгэр жишээтэй хайгуулын жишгийг үнэлэх ёстой. Эцсийн тохируулга нь машинны бодит тохируулга болон харилцан тохиролцсон чанарын шаардлагыг харгалзан баталгаажуулах ёстой.
Зураглалууд, материалан дэлгэрэнгүй мэдээллийн, чанарын шаардлагууд болон зорилгоор тавигдах хүчин зүйлсийн тухайд үнэлэлт хийхийн тулд илгээхүйсэ. цзинчунд холбогд штребованийг шинжилж үзэх. Бидний баг таны бүтээлд хамаарах бүтцүүдийн үнэлгээг өгч, таны үйлдвэрлэлийн штребованийд тохирох лазер холбогч шийдлийн тухайд ярилцаж болно.