 EN


Esittely
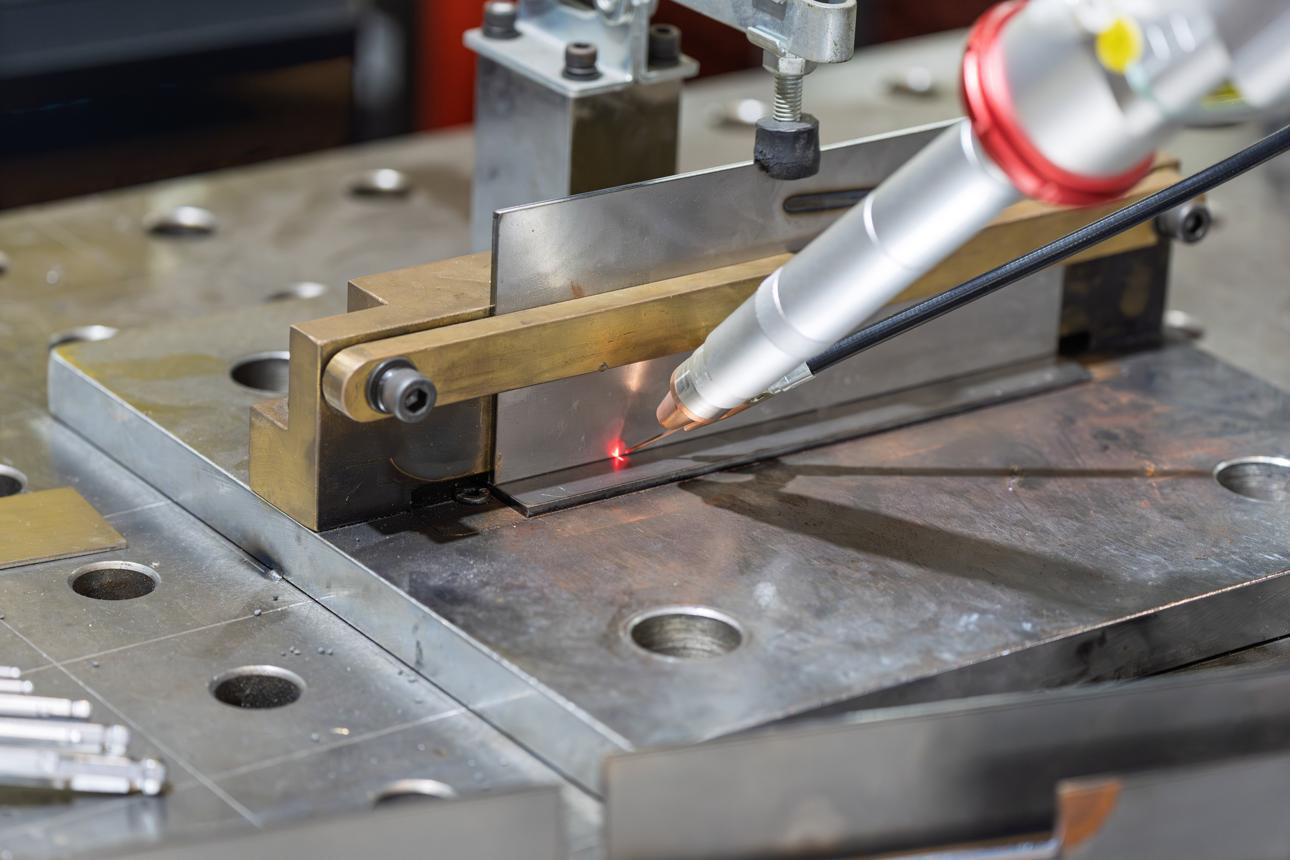
Kun ohuita metalliosia hitsataan laserilla, vakaa hitsausprosessi riippuu enemmän kuin pelkästään hitsauslaitteesta itsestään. Työkappaleen sijoitus, liitoksen sovitus, kiinnityspaine ja hitsauspääsyn mahdollisuus vaikuttavat kaikki lopputulokseen. Jo pienet muutokset ohuen komponentin sijainnissa voivat vaikuttaa liitoksen sijaintiin, ulkonäköön ja kokonaismittoihin valmiissa kokoonpanossa.
Hyvin suunniteltu kiinnityslaite auttaa säilyttämään komponenttien välisen suhteen koko hitsausprosessin ajan. Se tekee myös osien lataamisesta, purkamisesta ja toistuvasta sijoittelusta helpompaa hallita tuotannossa.
Kun arvioit laserhitsauskone , käytä edustavia osia ja selkeästi määriteltyjä tuotantovaatimuksia. Todellisten näytteiden ja piirustusten tarkastelu ennen konekonfiguraation vahvistamista auttaa tunnistamaan kiinnityslaitteiden vaatimukset ja mahdolliset tuotantongelmat varhaisessa vaiheessa.
1. Osien mittapisteen määrittely
Kiinnityslaitteen suunnittelun ensimmäinen vaihe on viitteenä käytettävien pisteiden tunnistaminen, joita käytetään kunkin työkappaleen sijoittamiseen. Nämä viitepisteet, joita yleisesti kutsutaan referenssipisteiksi, määrittävät, miten komponentit tulee asettaa oikeaan asemaan hitsausta varten.
Ohuille metalliosille sijoitusmenetelmän tulisi perustua todelliseen tuotteen geometriaan. Tasaiset pinnat, koneistetut reunat, reiät ja muotoillut piirteet voivat kaikki toimia hyödyllisinä sijoitusviitteinä riippuen suunnittelusta.
Kiinnityslaite tulisi tukea työkappaletta toistettavassa asemassa ilman, että sen sijoittaminen vaatisi epäjohdonmukaisen manuaalisen tasauksen. Sijoituspinnit, sijoituslohkot, sivutukit ja tuentapinnat voivat auttaa varmistamaan vaaditun suhteen komponenttien välillä.
Kiinnityslaitteen suunnittelun ei kuitenkaan tulisi estää tarvittavia säätöjä. Jos osassa esiintyy vaihtelua leikkausmitoissa tai muotoilumuodoissa, sijoitusjärjestelmän on mahdollisesti sallittava nämä erot samalla kun se varmistaa vaaditun liitoksen sijainnin.
Ennen kiinnikkeen lopullista valmistusta tarkista tuotteen piirustus ja tunnista kriittiset mitat, joiden on pysyttävä muuttumattomina hitsaamisen jälkeen. Nämä mitat ohjaavat paikannuspisteiden ja tuentarakenteiden valintaa.
2. Liitoksen sovitus
Liitoksen sovitus on toinen tärkeä tekijä ohutmetalliosien valmistelussa laserhitsausta varten. Kahden komponentin välinen etäisyys, niiden kosketustila ja suhteellinen sijoittuminen voivat vaikuttaa hitsaustulosten yhtenäisyyteen.
Jos liitoksen väli vaihtelee eri näytteiden välillä, hitsaustulos voi myös muuttua ennakoimattomammaksi. Huono kosketus voi aiheuttaa epätasaisia liitostiloja, kun taas liiallinen päällekkäisyys tai vinoutuminen voi vaikuttaa tarkoitettuun hitsauspaikkaan.
Näytteiden valmistelun aikana tarkista komponenttien todellinen sovitus eikä luota pelkästään nimellisiin piirustusmittoihin. Mittaa asiaankuuluvat reunat ja vertaa useita edustavia työkappaleita ymmärtääksesi nykyisen tuotantoprosessin sisäistä vaihtelua.
Kiinnityspinnat pitävät komponentit halutussa suhteessa ilman, että niitä pakotetaan epäluonnolliseen muotoon. Jos osaa tarvitaan liian suurta painetta saavuttaakseen vaaditun liitoksen sovituksen, tutkitaan, johtuuko ongelma alkuperäisestä leikkaus-, taivutus- tai muovausprosessista.
Hyväksyttävä liitosväli ja sallittu suuntaustoleranssi on vahvistettava tuotteen piirustuksesta, hitsausteknisistä vaatimuksista ja näytetesteistä. Niitä ei saa olettaa samanlaisiksi kaikilla materiaalin paksuuksilla tai tuoterakenteilla.
3. Kiinnitys
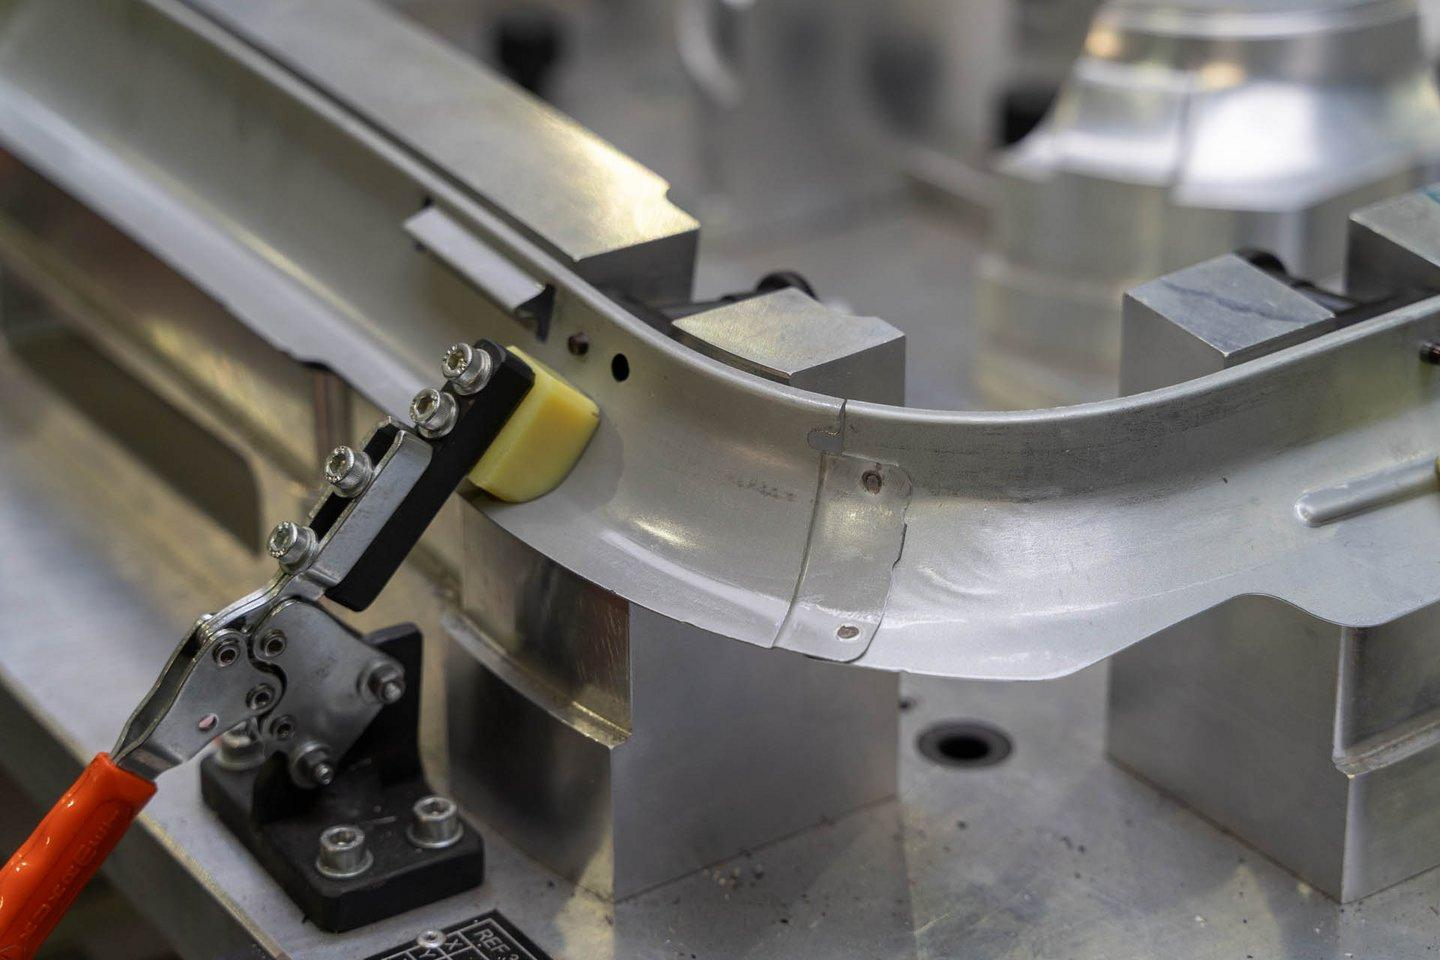
Kiinnitys pitää ohuet metallikomponentit paikoillaan hitsauksen aikana, mutta liiallinen paine voi aiheuttaa toisen ongelman: muodonmuutoksen.
Ohuet levyt ja kevyet muovatut osat voivat taipua epätasaisen tai keskitetyn kiinnityspaineen vaikutuksesta. Tämä voi muuttaa liitoksen sijaintia ja vaikuttaa valmiin kokoonpanon mittoihin.
Käytännöllisen kiinnityslaitteen tulisi jakaa pitävyyden voimat sopiville kosketusalueille. Tukilohkot ja säädettävät kiinnityspisteet voivat auttaa estämään tarpeetonta liikettä samalla kun paikallisesta muodonmuutoksesta aiheutuva riski pienenee.
Jokaisen kiinnikkeen sijainti on myös tärkeä. Kiinnittäminen liian lähelle hitsausliitosta saattaa häiritä hitsaustietä, kun taas kiinnikkeiden sijoittaminen liian kauas voi antaa työkappaleen liikkua käsittelyn aikana.
Tuotteissa, joissa on useita hitsauskohtia, on harkittava, pystyykö kiinnityslaite tarjoamaan vakaita tukipisteitä koko prosessin ajan. Järjestelyn tulisi myös mahdollistaa työntekijöiden komponenttien lataaminen ja kiinnittäminen ilman tarpeeton mukautuksia.
Kokeilujen aikana tulee tarkastaa osat ennen ja jälkeen kiinnityksen. On vertailtava niiden mittoja ja havaittava, tapahtuuko näkyvää taipumista tai siirtymää. Nämä tarkastukset auttavat määrittämään, sopiiko kiinnityslaitteen paine ja tukijärjestelmä todelliselle työkappaleelle.
4. Hitsauspääsy
Kiinnitin on pidettävä osat turvallisesti paikoillaan samalla kun varataan riittävästi tilaa hitsausta varten.
Tämä vaatimus saa erityisen merkityksen, kun tuotteissa on kapeita kulmia, taitettuja reunoja, päällekkäisiä komponentteja tai useita liitoksia. Kiinnitin voi tarjota erinomaisen sijoittelun, mutta estää silti hitsauspäätä pääsemästä vaadittuun liitokseen.
Ennen kiinnittimen valmistusta tarkistetaan koko hitsausreitti tuotteen geometrian perusteella. Otetaan huomioon lähestymissuunta, saatavilla oleva työtila ja se, voisivatko lähellä olevat kiinnittimen osat haitata toimintaa.
Kun kokoonpanoissa on useita hitsauspaikkoja, tarkistetaan, voidaanko kaikki paikat saavuttaa ilman, että työkappale on poistettava ja asennettava uudelleen toistuvasti. Jos eri lähestymissuuntia vaaditaan, kiinnitin saattaa vaatia erilaista tukijärjestelyä tai suunniteltua uudelleensijoittelujärjestystä.
Myös hitsauspään, suojakomponenttien ja muiden laitteistoon liittyvien varavälien tulee ottaa huomioon. Nämä vaatimukset on tarkistettava todellisen koneen konfiguraation perusteella, eikä niitä saa arvioida pelkän tuotteen piirustuksen perusteella.
Hyödyllinen menetelmä on tarkistaa kiinnitin yhdessä edustavien näytteiden ja ehdotetun hitsausjärjestyksen kanssa. Tämä helpottaa mahdollisten pääsyn ongelmien tunnistamista ennen tuotannon aloittamista.
5. Tyhjennys
Tyhjennystä ei usein oteta huomioon kiinnittimen suunnittelussa, vaikka se vaikuttaa suoraan tuotannon tasaisuuteen.
Kiinnittimen tulee mahdollistaa valmiin kokoonpanon poistaminen ilman ohuiden komponenttien taivuttamista, muiden osien siirtämistä tai valmiin hitsausalueen vahingoittamista. Jos tuotetta on vaikea irrottaa, käyttäjät voivat käyttää tarpeetonta voimaa tai muuttaa kiinnittimen asentoa käsittelyn aikana.
Toistuvaa tuotantoa varten on harkittava, miten operaattori lataa yksittäiset komponentit, määrittää niiden viitetasot, kiinnittää puristimet ja poistaa valmiin kokoonpanon.
Kiinnityslaite tulisi tarjota selkeä ja toistettava toimintajärjestys. Tarvittaessa sijoitusominaisuuksia voidaan käyttää seuraavan työkappaleen palauttamiseen samaan viitetasoon irrotuksen jälkeen.
On myös tärkeää harkita, voivatko hitsauksen lämpö tai toistuva käsittely vaikuttaa ajan myötä kiinnityslaitteen kosketuspintoihin. Sijoituselementtien, tukilohkojen ja kiinnityskomponenttien säännöllinen tarkastus auttaa tunnistamaan kulumaa tai muutoksia, jotka voivat vaikuttaa sijoittamiseen.
Käytännöllinen tuotantokoe tulisi sisältää useita peräkkäisiä lataus- ja irrotuskiertoja, ei vain yhtä onnistunutta näytettä. Tämä auttaa selvittämään, säilyyykö kiinnityslaite käytettävänä ja toistettavana normaalissa käytössä.
6. Näytteen tarkastus
Lopullinen kiinnityslaitteen arviointi tulisi perustua todellisiin hitsattuihin näytteisiin ja sovittuihin tarkastuskriteereihin.
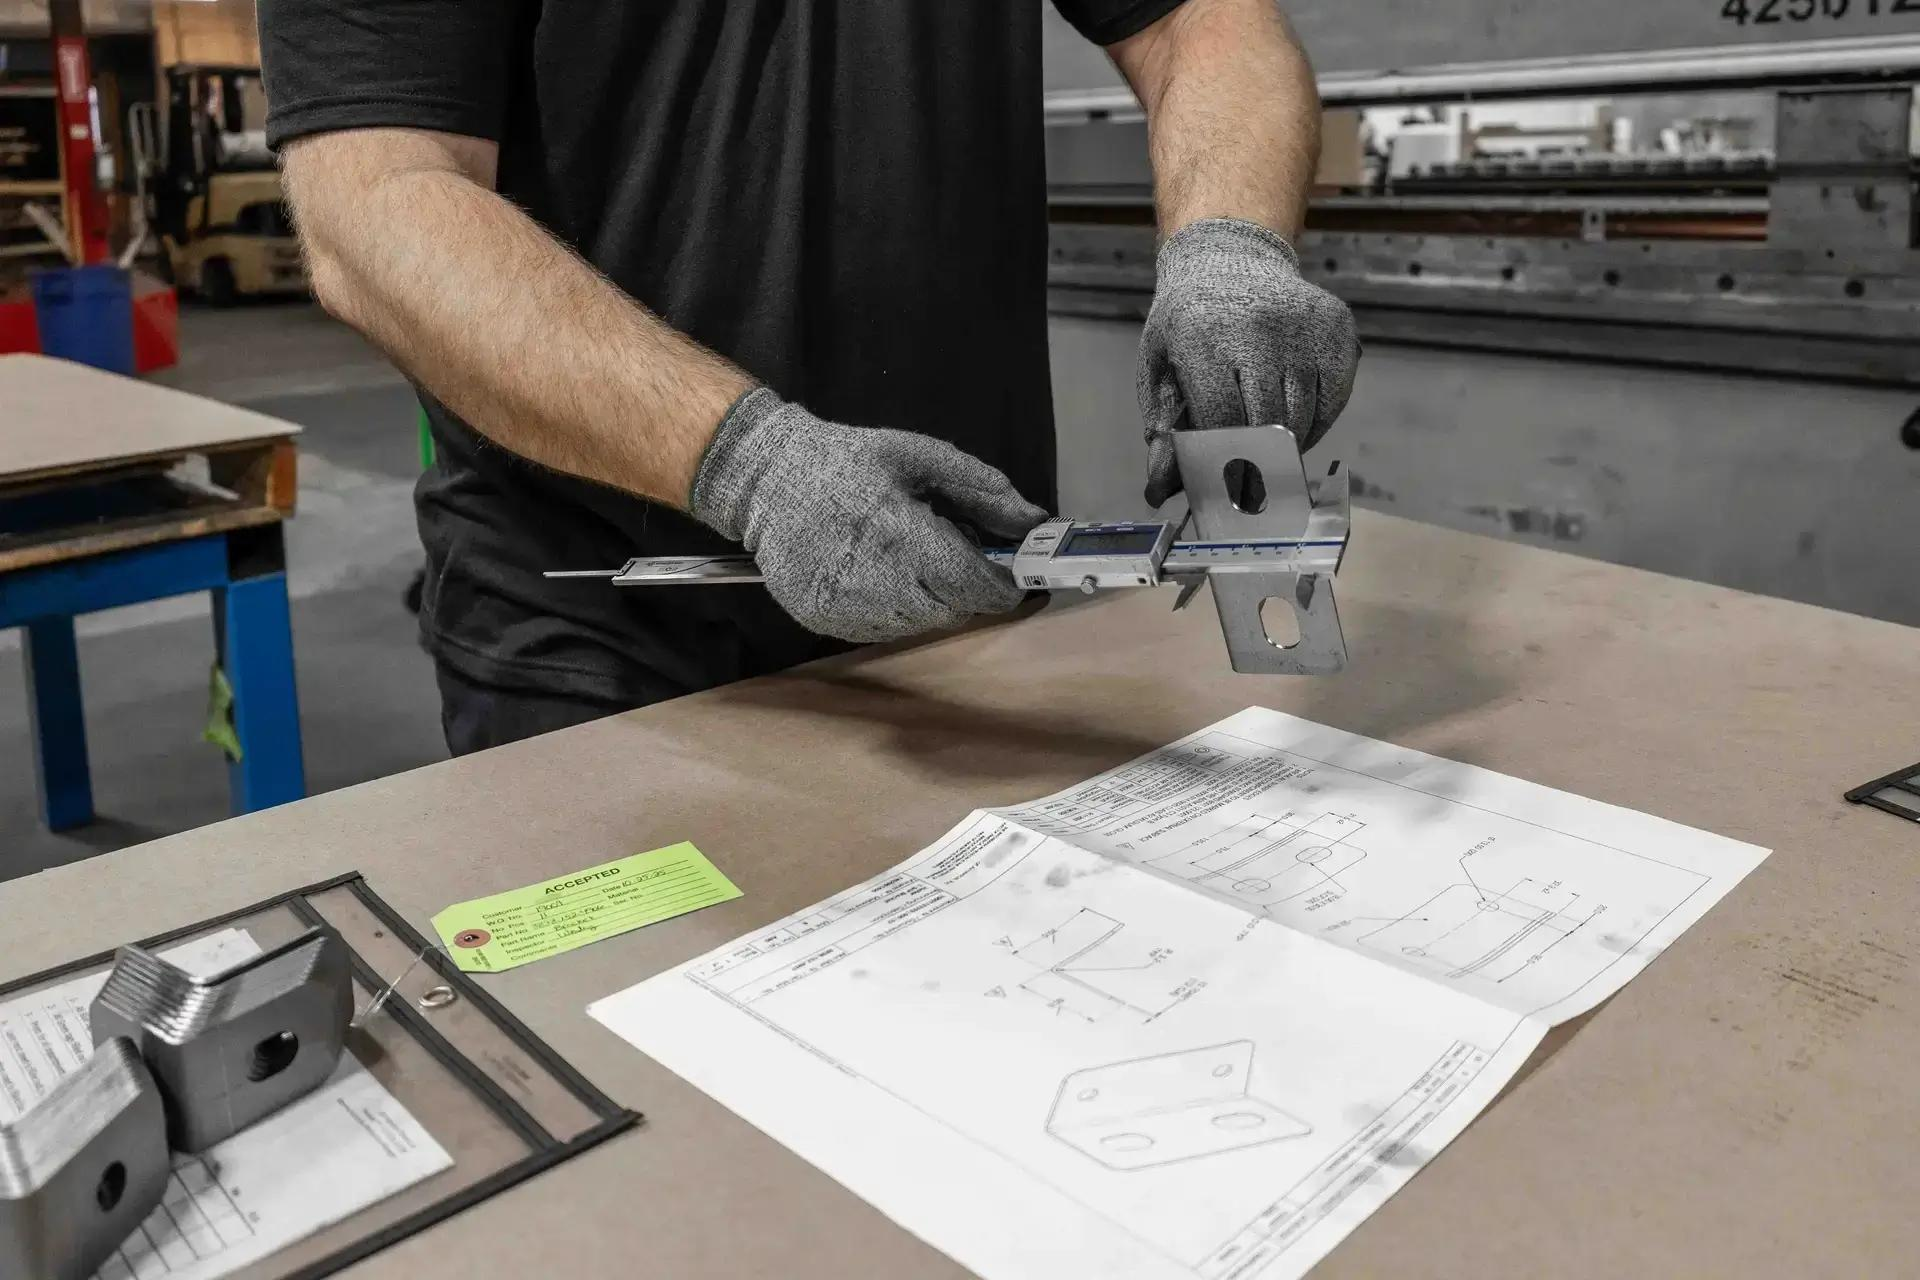
Aloita tarkistamalla valmiin kokoonpanon kokonaismitat. Vertaa kriittisiä etäisyyksiä, kulmia, tasaisuutta ja komponenttien sijainteja tuotteen piirustukseen. Ohuissa metalliosissa kiinnitä erityistä huomiota vääntymään hitsattujen alueiden ympärillä sekä minkä tahansa muutokseen yhdistettyjen komponenttien välisessä suhteessa.
Tarkista seuraavaksi hitsausliitokset. Tarkista niiden sijainti, jatkuvuus ja näkyvä ulkonäkö tuotteen erityisvaatimusten mukaisesti. Tarvittaessa lisätestejä liitoksen kestävyydestä tai muista laatuominaisuuksista tulisi määritellä käyttötarkoituksen mukaan.
On hyödyllistä tallentaa kiinnityslaitteiston asettelu, työkappaleen viitepisteet, puristusasemat ja hitsausten järjestys, jotka käytettiin mallikokeessa. Nämä tiedot helpottavat eri asetusten vertailua ja mahdollisten mitallisien poikkeamien aiheuttajan tunnistamista.
Tarkastelun tulisi kattaa myös toistettavuus. Useita samojen sovitun ehtojen mukaisesti valmistettuja näytteitä on arvioitaessa hyödyllisempi perusta kuin yksittäinen valmis osa.
Hyväksyntäkriteerit on määritettävä ennen testaamista. Materiaalimäärittelyt, osien mitat, liitosten vaatimukset ja tarkastusmenetelmät on sovittava molempien osapuolten kesken. Hitsausparametrit ja koneiden ominaisuudet on vahvistettava käyttämällä todellisia laitteistoasiakirjoja ja kokeilutuloksia.
Yhteenveto
Kiinnityslaitteiston suunnittelu on tärkeä osa luotettavan lasersuorahitsauksen prosessin valmistelua ohuille metallikomponenteille. Oikea sijoittelu, sopiva liitoksen sovitus, tasapainoinen kiinnitys, riittävä hitsauspääsy ja helppokäyttöinen irrotus edistävät tuotannon yhdenmukaisuutta.
Valmistajien ei pitäisi valita kiinnityslaitetta ainoastaan yleisten tuotekuvauksien perusteella, vaan heidän tulisi arvioida todellisia työkappaleita, piirroksia ja edustavia hitsattuja näytteitä. Lopullinen järjestely on vahvistettava todellisen konekonfiguraation ja molempien osapuolten hyväksymien laatuvaatimusten perusteella.
Lähetä piirustukset, materiaalitiedot, laatukriteerit ja kohdeulos sovellustarkastusta varten. Ole hyvä ota yhteyttä Jinchuniin tarkistaa vaatimukset. Tiimimme voi arvioida tuoterakennettanne ja keskustella sopivasta lasersulatusratkaisusta tuotantotarpeittenne perusteella.